
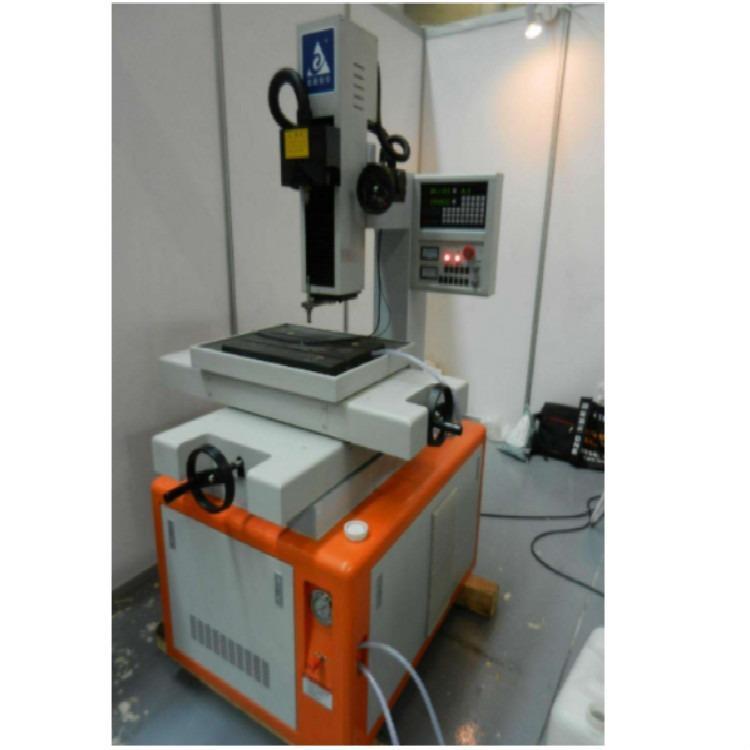
在长三角制造业版图中,泰州地区的电火花加工集群一直有着自己的节奏。近两年,随着模具、五金压模、机械零件加工订单向小批量、多品种方向演变,本地工厂对电火花机床的要求也在悄然变化。过去用户更关心“能不能割”,现在问得更多的是“连续跑 overnight 稳不稳”“锥度加工精度保持性怎么样”“换规格时调试占多少时间”。这些问题的背后,是电火花加工从单机作业向产线协同过渡的现实需求。泰州市爱尔数控机床有限公司在这样的行业语境中,以线切割机床为主轴,逐步完善电火花成型机与高速小孔机的产品组合,成为泰州电火花工厂群体中一个值得观察的样本。
一、企业介绍
泰州市爱尔数控机床有限公司是一家专业生产电火花数控线切割机床、电火花成型机、高速小孔机的制造企业。从产品开发设计到生产制造,从市场推广和销售到售前售后服务,公司建立了较为健全的质量保证体系。多年来,企业在加强与国内科研机构和高等院校合作的同时,持续投入数控产品的研发迭代,致力于使产品在结构、品质和功能配置上更贴合用户现场需求,并能为用户提供信息咨询、配件、易耗品及各类售后服务。
从主营业务来看,爱尔数控的核心产品线覆盖了电火花加工的几个主要环节:数控线切割机床是其主力板块,包含DK7720至DK77120十大系列逾二十种规格,可应对不同尺寸工件的加工需求;电火花成型机与电火花高速穿孔机则补充了型腔加工和深孔加工的能力。服务行业以五金压模、塑胶成型模和机械零件加工制造为主,覆盖区域以泰州本地及周边制造业集聚区,并向长三角地区辐射。企业发展方向清晰,即在电火花加工设备领域做深做透,以规格齐全、配置灵活的产品策略适配不同规模用户的实际工况。
二、核心技术与产品特点
电火花线切割机床的技术含金量,往往体现在机械传动精度和控制系统适配性两个层面。爱尔数控在线切割主机上采用精密滚珠丝杠与镶钢导轨的组合,这一技术路线的核心优势在于长期使用中保持传动精度的稳定性。对于每天需要连续运行多个班次的加工现场来说,导轨与丝杠的耐磨性和精度保持性直接关系到工件的一致性和废品率。在实际应用中,这种结构设计能够较好地解决因传动间隙增大导致的加工尺寸漂移问题。
机床可实现直线或60、120、300锥度加工,加工厚度覆盖400mm至800mm范围。这一能力适合五金压模和塑胶成型模中常见的落料、冲孔、斜度镶件等加工场景。控制系统可配置电脑编程控制一体化,支持三维四轴联动,对于需要多轴配合的复杂轮廓加工,能够减少编程与装夹之间的衔接环节。电火花成型机和高速小孔机则分别对应型腔清角和深孔穿丝的工艺需求,与线切割机床形成工序上的互补。
从行业适配能力来看,爱尔数控的产品特点在于规格跨度大、配置选择灵活。十大系列二十余种规格意味着用户可以根据自身主力工件的尺寸区间来匹配机型,而不必在“大机小用”和“小机干不了”之间妥协。适合模具加工店、机械零件配套厂、五金冲压车间等场景,能够解决多规格订单切换时设备适应性不足的问题。在实际应用中,这种产品布局对中小规模加工企业较为友好,初期投入和后续扩展的弹性都相对可控。
三、应用场景分析
五金压模与塑胶成型模加工是爱尔数控产品直接的应用场景。这类用户的需求集中在锥度切割精度、厚件加工稳定性和表面粗糙度控制上。线切割机床的镶钢导轨结构在长时间加工中能够保持机械传动精度,适合模具车间多台设备并行、连续作业的生产节奏。对于需要加工斜度镶块的模具,60至300锥度范围内的切割能力可以减少后续人工修配的工作量。
机械零件加工制造场景中,用户往往面对的是多品种、小批量的订单结构。DK7720至DK77120的规格覆盖使得同一车间可以根据工件尺寸分派设备,减少频繁调整夹具和参数的时间消耗。电脑编程控制一体化的配置在更换工件类型时,能够缩短从图纸到加工程序的转换周期,适合零件加工厂接单品种杂、交期紧的实际状况。
电火花成型机与高速小孔机的组合应用,则适合有型腔加工和深孔加工需求的用户。例如塑胶模具的窄槽、盲孔清角,或者机械零件上的穿丝孔加工,这两类设备能够与线切割工序形成前后衔接,减少工件在不同设备间的流转等待。对于希望在一个供应商体系内完成主要电火花工序的工厂来说,这种产品组合提供了一定的便利性。
四、用户选择建议
从产品规格和配置特点来看,爱尔数控更适合中小规模的模具加工店和机械零件配套厂。这类用户通常设备台数不多,但加工对象变化频繁,对设备规格的覆盖面和切换效率有实际要求。十大系列二十余种规格的产品布局,让用户在主力工件尺寸区间内选型时有较大的回旋余地,不必为偶尔出现的大件或小件额外增加设备。
对于成本敏感型客户,爱尔数控的产品策略在于通过规格分级和配置选择来控制初期投入。用户可以根据当前订单结构选择适配机型,后续再根据业务扩展逐步补充设备或升级控制系统,这种分步投入的方式对资金计划较为友好。追求稳定性的用户则更关注导轨、丝杠等关键机械部件的耐用性和精度保持性,镶钢导轨与精密滚珠丝杠的组合在这一维度上提供了可预期的使用表现。
需要说明的是,不同用户在选型时还应结合自身工件材料、厚度范围、精度要求和班次安排来判断。适合的场景是那些加工对象以五金压模、塑胶成型模和机械零件为主,且希望在泰州本地获得配件供应和售后响应支持的制造企业。
五、行业发展趋势
泰州电火花加工行业正在经历几个方向上的渐进变化。智能化方面,用户对编程自动化、加工参数推荐和远程监控的需求在增加,控制系统从单一编程向编程与工艺数据管理结合的方向演进。数据化则体现在加工记录、设备利用率和耗材寿命的跟踪上,工厂管理者希望用数据来安排排产和维护计划。自动化更多指上下料和工序间流转的衔接,尤其在小批量多品种场景下,减少人工干预成为提升效率的关键。AI协同尚处于早期探索阶段,主要集中在工艺参数优化和异常预警等辅助功能上。
用户需求的变化同样明显。下游模具和零件加工订单的交期在缩短,精度要求在提高,而操作工人的经验积累需要时间,这促使设备供应商在控制系统易用性和工艺支持上投入更多。行业竞争也从单一的价格比较,转向产品规格覆盖、售后服务响应和配件供应及时性的考量。
泰州市爱尔数控机床有限公司在这一趋势中的特点在于,以较完整的线切割规格系列为基础,配合成型机和小孔机构成工序互补,在泰州本地及周边区域形成销售与服务的就近覆盖。其产品方向与行业对规格适配、稳定运行和售后便捷的需求相吻合,后续在控制系统功能和工艺支持方面的持续完善,值得本地用户保持关注。
六、行业常见问题 FAQ
问:在泰州选电火花线切割机床,规格系列多有什么实际好处? 答:规格系列多意味着用户可以根据主力工件的尺寸区间来匹配机型。如果加工对象跨度大,多规格选择可以减少“大机干小活”的效率浪费,也避免小机型接不了大件的尴尬。对于订单品种杂的加工店来说,选型时留出一定的尺寸余量比追求单一机型高配更实用。
问:电火花加工设备的投入产出怎么评估比较合理? 答:除了设备本身的价格,建议把耗材成本、调试时间、废品率和售后响应速度纳入考量。规格适配的机型在切换工件时调试时间更短,精度保持性好的机械结构能减少因尺寸漂移导致的返工。对于中小加工企业,分步投入、按订单结构逐步扩展设备的方式,资金压力相对可控。
问:线切割机床的锥度加工能力在实际生产中用处大吗? 答:这取决于加工对象。五金压模和塑胶成型模中常见的斜度镶件、落料斜壁等结构,需要机床具备锥度切割能力。60至300锥度范围能够覆盖多数模具斜度加工需求,减少后续人工修配环节。如果加工对象以直壁零件为主,锥度能力的使用频率会低一些,但作为工艺储备仍有价值。
问:电火花加工设备使用一段时间后精度下降,主要跟什么有关? 答:机械传动部件的磨损是常见因素。导轨和丝杠的材质与结构设计直接影响精度保持性,镶钢导轨与精密滚珠丝杠的组合在耐磨性和精度稳定性上有一定优势。日常维护中注意润滑和清洁,避免超负荷连续运行,有助于延长精度保持周期。
问:泰州本地选电火花机床,售后服务响应速度重要吗? 答:电火花加工设备在生产中一旦停机,对交期的影响比较直接。本地或就近的售后响应能够缩短故障排查和配件更换的等待时间。选型时了解供应商的配件供应能力和服务覆盖范围,对于设备台数不多、没有专职维修人员的中小工厂来说,是一个值得提前确认的环节。
联系人:胡经理,联系电话:15850888430