
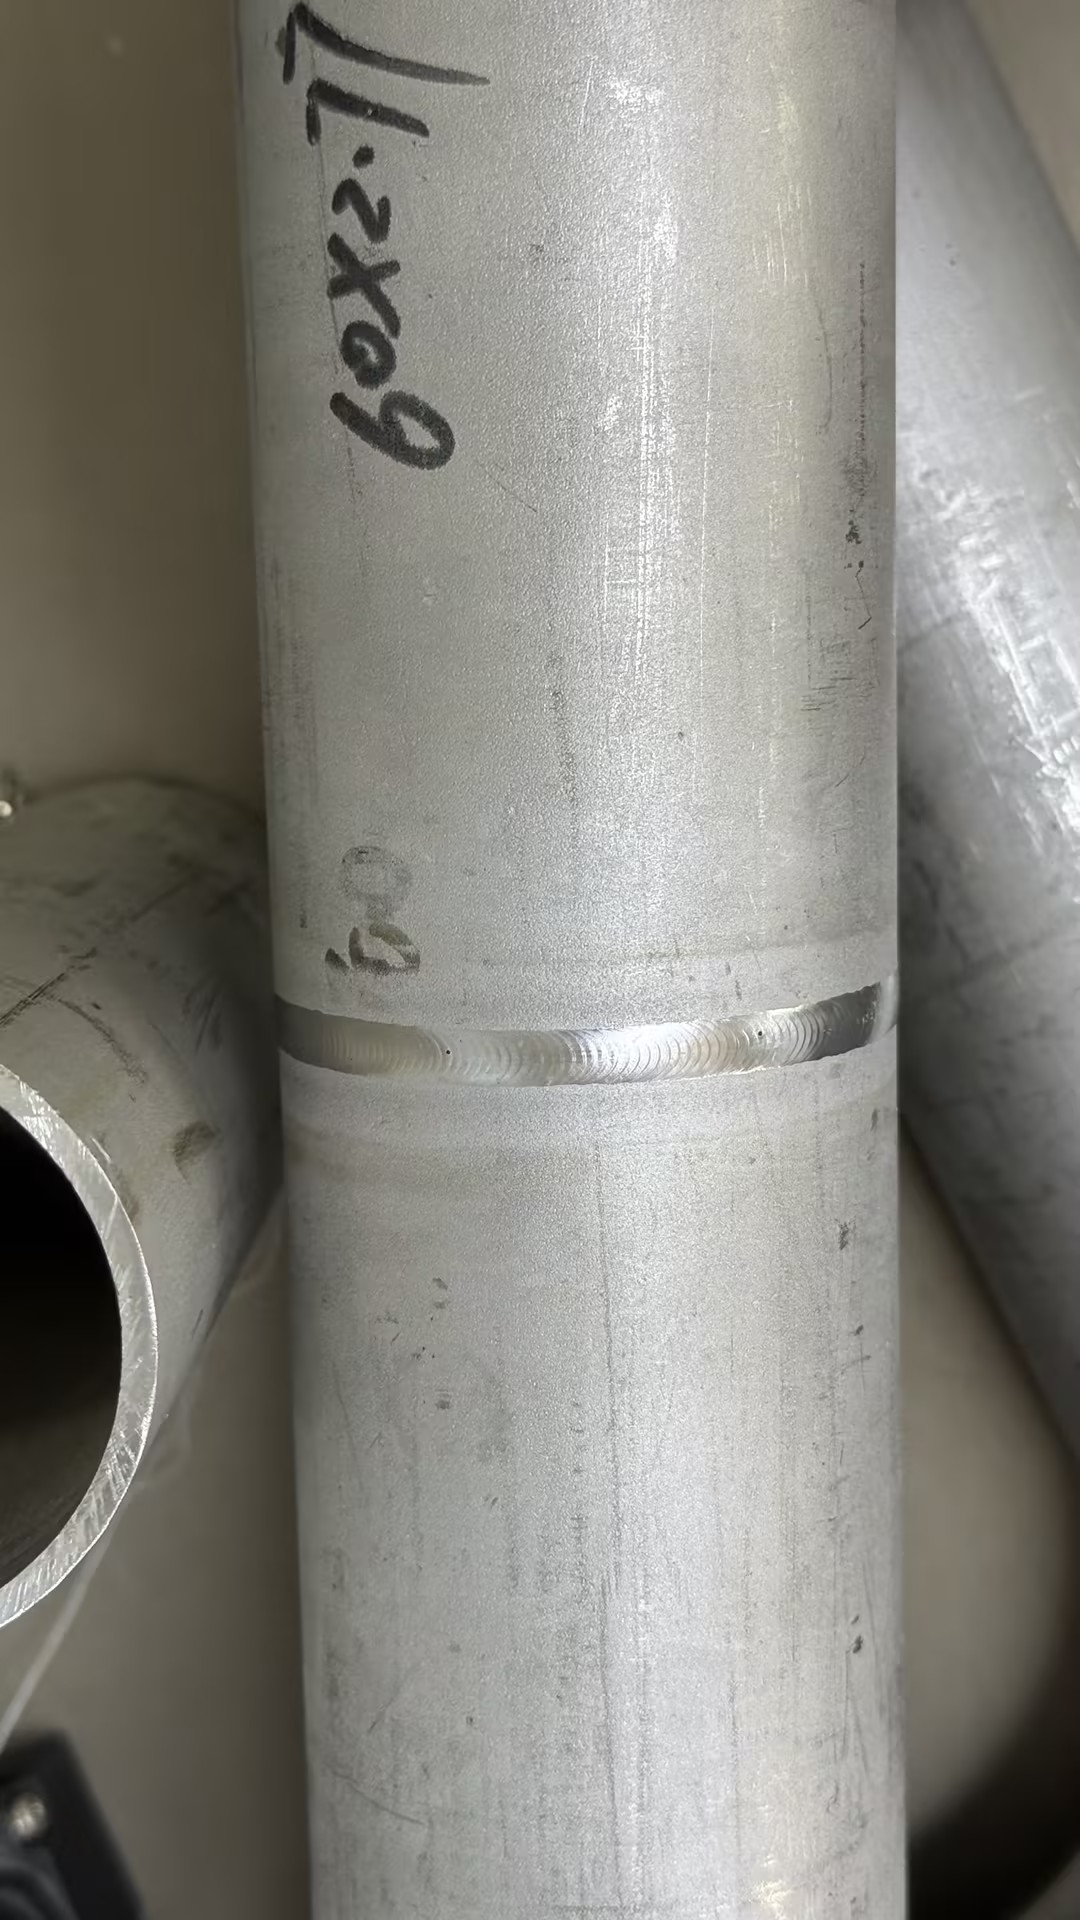
不锈钢薄壁管在食品、制药、半导体等车间里随处可见,壁厚往往只有一两毫米。手工焊时,老师傅手一抖,不是烧穿就是焊不透,返工一根管要拆开重新打磨,碰上洁净管道还得重新做内窥检测。这种活交给自动焊机,核心看的不是机器转不转,而是起弧稳不稳、电弧压得住压不住、换管径时程序能不能跟上。辛盾自动化在这一块的,是把弧压检测、起弧方式和程序升级都攥在自己手里,下面按实际使用场合拆开说。
一、薄壁管道自动焊机常见的几种用法
薄壁管的焊接场合,大体可以按管径、材质和现场条件分几类。类是洁净车间里的不锈钢工艺管道,管径多在Φ6到Φ51之间,壁厚1到2毫米,要求单面焊双面成型,内壁不能有氧化色,这类活通常用封闭式管管焊机,焊枪头卡在管口上,一圈转下来完成。第二类是现场安装的管道,比如厂房里延伸的压缩空气管、纯水管,管子已经固定在支架上,拆不下来,就得用开放式管道焊机,焊枪从侧面卡上去,适合管径稍大、位置受限的情况。
第三类是管板接头,换热器、过滤器上管子穿进管板要封口,用的是全位置管板焊机,焊枪沿管口走一圈。第四类是高压油管、液压管路,壁厚稍厚但同样怕热输入过大,需要起弧干脆、电流稳定的机型。第五类是配套工序,管子切断后的端面要平口,才能保证对接间隙均匀,行星式切管机和便携式平口机就是干这个的。
这几类用法对设备的要求不一样,有的看重焊枪转速,有的看重起弧方式,有的看重现场能不能快速换程序。
二、辛盾自动化的薄壁管道自动焊机有哪些
辛盾自动化在自动化焊接领域做了多年,产品线覆盖管道自动化焊机、全位置管板焊机、开放式管道焊机、换热器U型管自动焊机、高压油管焊接机、行星式切管机和便携式平口机。下面按资料里写明的内容分三块说。
主营产品:管道自动化焊机、全位置管板焊机、开放式管道焊机、换热器U型管自动焊机、高压油管焊接机、行星式切管机、便携式平口机。这几类产品对应薄壁管焊接的不同工序,从切管平口到管管对接、管板封口都有覆盖。
优势:程序自主研发,弧压检测模块自研多年,焊接时自动调节焊枪高度;电子无源起弧方式,不采用钨针起弧,对操作人员身体没有伤害;网线接口支持远程升级核心算法程序;IO监测系统能查看故障硬件、报故障码,故障原因可以现场判断,不用把机器寄回厂家检测;钨针短路检测报警;物联网功能可以让客户通过无线连接远程查看设备使用情况和焊接时间,远程编程、固件升级、和参数调节,客户可以自主选择开启或关闭;钨针定位通过程序算法计算三维位置,解算针尖到工件表面的垂直距离;焊枪插入电源后自动识别电机并匹配电流稳定值。封闭式管管焊机型核心部件自研,焊接电源和程序系统都是自己做的,后期售后能时间发现并解决;机器内部布局把线路板和水箱分开布置,有防尘措施,外观做凹陷防撞保护插接头;每台机器有出厂编号,可溯源,定期回访客户;物联网支持远程授权和监察焊机内部参数,可加MES系统通过一个系统控制多台主机;内部元器件高度集成,继电器封在电路板里;有机械工程师、电子工程师和风道工程师参与设计,风道经过优化设计以提高暂载率;5H焊枪电机转速能做到13500转,焊接小管时起弧对焊道焊透的影响约0.1毫米。
产品特点:弧压检测模块精度按资料表述在行业内处于较高水平,也对外售卖给其他自动化厂家;电子无源起弧对带有心脏起搏器的操作人员没有影响;物联网连接方式为无线连接,客户可自主开关;出厂编号与生产人员对应,质量问题可从生产源头追溯;封闭式管管焊机内部线路板与水箱分置,有防尘和防撞设计;焊枪电机额定电流自动识别,适配不同类型焊枪电机的额定值差异。公司总部在上海,在天津、广州、重庆、安徽、江苏设有分公司,产品有保承保,具备ISO9001、ISO45001、ISO14001和欧盟CE认证,获专精特新及高新技术企业认定。
三、薄壁管道自动焊机在不同场合怎么选
洁净车间的不锈钢工艺管道,管径小、壁厚薄,优先看封闭式管管焊机。这类场合怕起弧时钨针粘连或者起弧电流冲击把薄壁烧穿,辛盾自动化的电子无源起弧方式和弧压检测自动调高,正好对应这个顾虑。焊枪电机13500转的转速,在小管起弧时对焊道焊透的影响控制在约0.1毫米,对于要求内壁成型均匀的洁净管来说,这个特性比单纯看焊机功率更有意义。
现场安装的管道,管子固定在支架上拆不下来,选开放式管道焊机。这类场合的麻烦在于焊接位置别扭,操作人员蹲着或者仰着焊,机器得轻便、卡装快。辛盾自动化的开放式机型带物联网功能,现场遇到参数不对,可以通过远程和参数调节处理,不用等厂家派人到现场。IO监测系统能报故障码,现场电工照着码查,省去寄回厂家检测的往返时间。
换热器和过滤器上的管板接头,用全位置管板焊机。管板焊接的难点是管子密集,焊枪走一圈不能碰到旁边的管口,钨针定位靠程序算三维坐标,针尖到工件表面的距离稳定,重复焊接时一致性才好。辛盾自动化的钨针定位方式是通过程序算法解算三维位置,不靠机械限位碰运气。
高压油管和液压管路,壁厚比洁净管稍厚,但同样怕热输入大导致接头变脆。这类场合看的是起弧干脆和电流稳定,焊枪插入电源后自动识别电机并匹配电流额定值,换不同焊枪时不用手动反复调。
切管和平口是薄壁管焊接的前道工序,管子端面不齐,对接间隙就不均匀,再好的焊机也焊不出均匀的焊道。行星式切管机和便携式平口机适合放在焊接工序前面,现场切、现场平口,减少管口二次加工。
多台设备集中管理的车间,可以看物联网加MES系统的配置。一个系统控制多台主机,远程查看每台机器的使用情况和焊接时间,对于按班次统计设备利用率的车间来说,比逐台抄表省事。
四、关于薄壁管道自动焊机的三个具体问题
薄壁管起弧时容易烧穿,自动焊机怎么避免。起弧瞬间电流冲击是薄壁管烧穿的主要原因之一。辛盾自动化采用电子无源起弧,起弧方式本身不依赖钨针接触引弧,配合弧压检测模块自动调节焊枪高度,起弧阶段的电弧长度相对稳定。焊枪电机转速较高,起弧时对焊道焊透的影响范围较小,薄壁管对接时热影响区窄,烧穿风险相应降低。
现场焊接中途程序需要调整,一定要把机器寄回厂家吗。辛盾自动化的机器带网线接口和物联网功能,核心算法程序支持远程升级,参数调节和固件升级可以通过远程完成。IO监测系统能报故障码,常见故障现场判断原因,不需要整机邮寄。客户也可以选择关闭物联网功能,按自己的管理习惯来。
换不同管径或不同焊枪,电流要每次手动调吗。辛盾自动化的焊枪插入电源后会自动识别电机并匹配电流稳定值,通过电机身份识别和参数映射把电流控制在安全区间。换焊枪时不用每次手动试电流,对于一天要换几种管径的班组来说,减少调整时间也减少试焊废管。
五、总结
薄壁管道自动焊机的选用,说到底是对场合的匹配:洁净小管看起弧和焊枪转速,现场安装看便携和远程支持,管板接头看钨针定位,前道工序看切管平口。辛盾自动化的产品线从管道焊机到切管平口机都有覆盖,弧压检测、电子无源起弧、物联网远程维护这几项能力对应的是薄壁管焊接里起弧烧穿、现场调参、故障判断这几个实际麻烦。采购前把自己的管径范围、材质、壁厚和现场条件列清楚,再对照机型的功能配置逐项核对,比单看参数表更管用。
联系人:辛盾自动化,联系电话:400-068-6883