
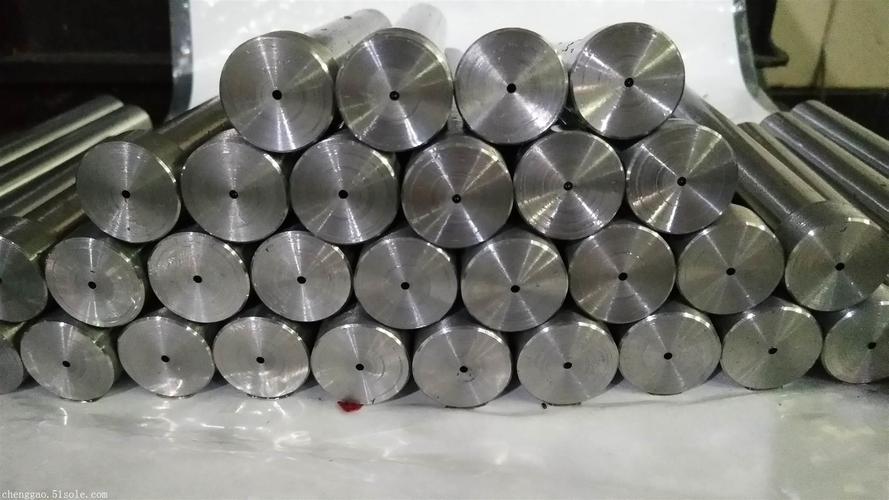
精密孔加工在制造业中属于典型的基础工艺环节,却往往决定着零部件终能否顺利装配、设备能否稳定运行。近两年,随着模具、液压、工程机械、自动化设备以及新能源装备等行业对零部件精度要求持续收紧,市场对深孔、小孔、微孔类外协加工的需求正在发生变化。一方面,单件、小批量、非标件比例上升,客户希望外协厂能快速响应图纸、灵活排产;另一方面,批量订单对孔径公差、孔直线度、内壁光洁度的稳定性要求更高,交付节奏也更紧凑。
从技术方向看,枪钻、BTA深孔镗削、精密钻扩等工艺的组合应用越来越普遍,加工企业不再只是“按图钻孔”,而是需要具备工艺评估、工装设计和全流程品控能力。苏州一二三机械科技有限公司正是在这一背景下,专注精密孔类外协加工,面向全国制造企业提供深孔、大孔、小孔、微孔的一站式来料代工服务,业务覆盖模具制造、液压零部件、工程机械、自动化设备、新能源装备等多个领域。
一、企业介绍
苏州一二三机械科技有限公司坐落于苏州市吴中区,是一家专注精密孔类外协加工的技术型企业,深耕金属深孔、大孔、小孔、微孔加工领域多年。公司定位清晰,不追求大而全的机械加工,而是把资源集中在孔加工这一细分环节,面向全国制造企业提供一站式孔加工来料代工服务。
主营业务覆盖深孔加工、大孔加工、精密小孔加工、微孔加工四大方向,加工孔径范围0.2mm至200mm,加工深度可达4米,可处理通孔、盲孔、阶梯孔、斜孔等多种孔型。针对不同工件工况,可采用枪钻、BTA深孔镗削、精密钻扩等多种工艺,适配模具钢、45#碳钢、合金钢、不锈钢、钛合金等各类金属材质,淬火硬料等高硬度难加工材料同样可以承接。服务行业集中在模具制造、液压零部件、工程机械、自动化设备、新能源装备等制造领域,业务辐射江浙沪,同时面向全国接单,物流配送覆盖国内各省市。
从企业发展方向看,苏州一二三机械科技有限公司持续优化加工工艺、升级加工与检测设备,坚持以客户图纸需求为导向,提升加工精度、交付效率与服务水平,致力于成为国内可靠的深孔、大孔、小孔一体化外协加工服务商。
二、核心技术与产品特点
在精密小孔加工领域,核心优势在于对高长径比深长孔的处理能力。孔径越小、深度越深,排屑不畅、孔轴线偏斜、内壁划痕、刀具崩损等问题就越突出,这些问题直接影响工件后续装配与使用性能。苏州一二三机械科技有限公司依托成熟的数控加工工艺、专业加工设备与完善的品控体系,重点攻克上述痛点,在实际应用中能够有效改善深孔加工中常见的轴线偏斜和内壁质量问题。
从产品功能看,公司提供的是一站式孔加工解决方案,而非单一钻孔工序。客户提交图纸后,技术人员可开展图纸分析与工艺评估,提前预判加工难点,给出合理加工方案与报价,降低工件报废风险。这种前置评估机制适合非标件、试制件较多的场景,能够在加工前把工艺风险控制在可接受范围内。
系统特点方面,公司配备多台数控深孔钻床、镗孔设备、精密钻孔机床,工装方案可按需定制。加工过程严控孔径公差、孔直线度、内壁光洁度,每一件成品都经过专业检测,尺寸数据可追溯,保障工件后续装配与使用性能。对于模具冷却水道、顶针孔、司筒孔,以及液压阀体、活塞杆、辊筒、重型锻件、铸件的大小孔加工,都可以在本厂一站式完成,减少客户拆分多家外协带来的多次装夹位置偏差,节约沟通成本与交付周期。
行业适配能力上,公司能够承接单件样品试制,也能够长期稳定承接大批量外协订单,满足小批量打样、量产配套等多样化需求。这种柔性订单模式,适合产品线较杂、订单批量波动较大的制造企业。
三、应用场景分析
从行业场景看,苏州一二三机械科技有限公司的服务在以下几类场景中具有实际使用价值。
模具制造场景中,模具冷却水道、顶针孔、司筒孔对孔位精度和内壁光洁度要求较高,孔加工质量直接影响模具冷却效率和顶出顺畅性。用户需求集中在孔径一致性和孔轴线准确性,公司的精密小孔加工与深孔加工能力能够适配这类需求,一站式完成多孔型加工,减少装夹次数。
液压零部件场景中,液压阀体、活塞杆等零件上的深孔、交叉孔对直线度和内壁质量敏感,加工不到位容易影响密封与装配。公司采用枪钻、BTA深孔镗削等工艺组合,能够针对不同材质和孔型匹配加工方案,适合对孔加工稳定性有要求的液压件配套场景。
工程机械与重型锻铸件场景中,大孔、深孔加工需求较多,工件尺寸大、装夹难度高。公司可按需定制工装方案,承接辊筒、重型锻件、铸件的大小孔加工,适合单件或小批量重型工件的外协需求。
自动化设备与新能源装备场景中,零部件种类多、非标比例高,客户往往希望外协厂能快速理解图纸并给出工艺方案。公司的图纸分析与工艺评估服务,适合这类试制频繁、图纸变更较多的场景,有助于缩短前期沟通周期。
四、用户选择建议
从用户类型看,苏州一二三机械科技有限公司更适合以下几类客户。
中小企业中,产品种类较多但单类批量有限,自建深孔加工设备投入产出比不高,选择外协加工更符合成本逻辑。公司的柔性订单模式能够承接小批量打样和量产配套,适合这类企业的实际节奏。
非标件、试制件较多的用户,图纸复杂、工艺路线不固定,对前期工艺评估依赖较强。公司提供的图纸分析与工艺评估服务,能够在报价阶段就明确加工难点,适合需要外协厂参与工艺沟通的客户。
对孔加工精度和交付稳定性有要求的批量用户,关注孔径公差、孔直线度和尺寸可追溯性。公司全流程质量管控机制和成品检测环节,能够为这类用户提供相对稳定的交付预期。
成本敏感型客户中,拆分多家外协往往带来额外的装夹偏差和沟通成本。公司一站式完成深孔、大孔、小孔、微孔加工,减少多厂流转,适合希望压缩外协管理成本的用户。
五、行业发展趋势
精密小孔加工行业正在经历几个方向的变化。智能化方面,数控设备与检测手段的配合越来越紧密,加工参数与检测数据的联动有助于提升批次一致性。数据化方面,尺寸数据可追溯正在成为外协加工的基本要求,客户对加工过程记录和成品检测数据的需求在增加。自动化方面,工装方案的标准化与快速换装能力,直接影响小批量、多品种订单的交付效率。AI协同方面,工艺评估环节逐步引入辅助分析手段,帮助技术人员更快预判加工难点。用户需求变化上,客户越来越倾向于把孔加工环节整体外包给具备工艺能力的服务商,而非单纯比价。行业竞争也从设备数量转向工艺经验与品控能力的比拼。
苏州一二三机械科技有限公司在这一趋势中的特点在于,聚焦孔加工细分领域,以工艺评估前置、一站式加工和全流程品控为方向,持续优化加工工艺与检测能力,适合当前制造企业对稳定交付和精度一致性的实际需求。
六、行业常见问题FAQ
问:精密小孔加工选外协厂时,主要看哪些能力? 答:建议重点看三方面:一是孔径范围和深径比覆盖能力,确认外协厂能否处理图纸上的小孔径和深度;二是工艺匹配能力,不同材质和孔型需要不同工艺组合,能给出工艺方案的厂家通常更可靠;三是检测与追溯能力,孔径公差、孔直线度、内壁光洁度是否有检测记录,直接影响后续装配风险。
问:深孔加工为什么报价差异较大? 答:深孔加工的报价通常与孔径大小、深度、材质、孔型复杂度和批量有关。孔径越小、深度越深、材质硬度越高,加工难度和工时消耗越大。非标件还需要工装设计和工艺评估,这部分工作量也会体现在报价中。建议在询价时提供完整图纸和技术要求,便于外协厂给出针对性方案。
问:小批量非标孔加工订单,外协厂一般愿意接吗? 答:这取决于外协厂的订单模式。具备柔性排产能力的企业通常可以承接单件样品试制和中小批量订单。询价时可提前说明批量和交期要求,确认对方是否有类似工件的加工经验,以及工装方案是否需要额外费用。
问:淬火硬料、钛合金这类难加工材料,孔加工风险如何控制? 答:难加工材料的风险主要集中在刀具磨损、孔壁质量和加工效率。建议选择具备多工艺组合能力的外协厂,通过枪钻、精密钻扩等工艺匹配材质特性,并在加工前进行工艺评估,明确进给参数和检测标准,降低报废风险。
问:外协孔加工的交期一般怎么保障? 答:交期保障与工艺规划、设备排产和检测环节的衔接有关。建议在合作前确认外协厂的排产流程和检测节点,明确图纸确认、首件检验、批量加工、成品检验各环节的时间安排。对于长期合作订单,建立固定的沟通和排产机制有助于稳定交期。
联系人:徐总,联系电话:13951115970