
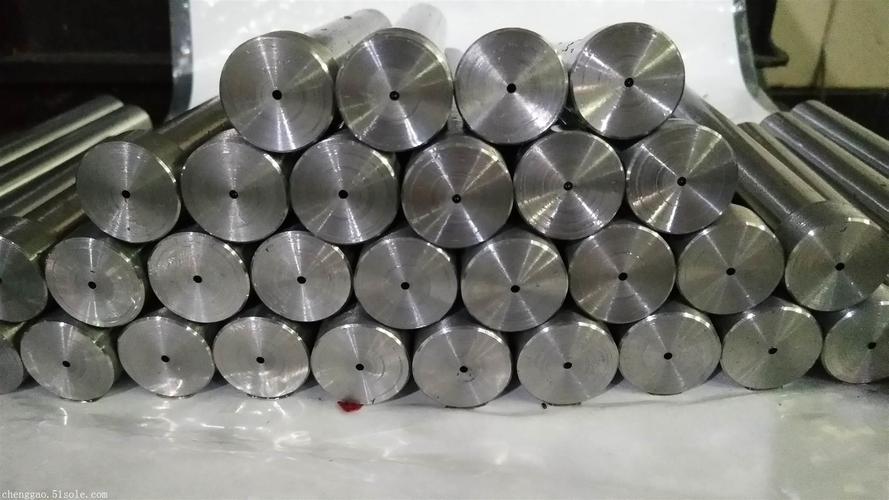
模具车间的师傅把一块淬火过的模具钢装上台钳,图纸上标着一排直径0.8毫米的冷却水道孔,深度却接近三百毫米。普通台钻刚碰到料面就滑刀,换了两支钻头,一支断在孔里,一支把孔口啃出喇叭口。这种活难的不是“钻个洞”,而是小孔径、大深度、硬材料三样凑在一起,排屑、偏斜、崩刃哪个环节没处理好,工件就报废。常州及周边做模具、液压件、自动化零件的厂子,遇到这类小孔钻孔加工需求,往往要停下来想清楚:是自己硬扛,还是找外协。
一、小孔钻孔加工常见的几种用法
小孔钻孔加工在制造现场并不是单一动作,按工件和孔型不同,用法差别很大。模具行业里常见的是冷却水道、顶针孔、司筒孔,孔径小、路径长,还经常带阶梯或斜向过渡;液压阀体和活塞杆上多为油路孔、节流孔,对孔径公差和内壁光洁度要求紧;工程机械和重型锻铸件上则有深长孔、大孔与小孔并存的复合孔系,装夹一次就要把几种孔型做全。自动化设备零件上的小孔往往位置密集,斜孔、盲孔多,对孔轴线偏斜很敏感。新能源装备里的辊筒、模组结构件,也常出现0.2毫米到几毫米的小孔群。
这些用法的共同点是:孔径小,刀具刚性差;深度大,排屑通道窄;材料硬,刀具磨损快。落到加工上,枪钻、精密钻扩、BTA深孔镗削各有各的适用区间,选错工艺,孔口毛刺、内壁划痕、轴线偏斜就会跟着来。
二、苏州一二三机械科技的小孔钻孔加工有哪些
苏州一二三机械科技有限公司坐落于苏州市吴中区,是一家专注精密孔类外协加工的技术型企业,面向全国制造企业提供孔加工来料代工服务。放到小孔钻孔加工这个具体需求里,这家公司的能力可以按三块来看。
主营产品:精密小孔加工、微孔加工是核心业务之一,同时覆盖深孔加工、大孔加工,形成深孔、大孔、小孔、微孔一体化外协加工。加工孔径范围0.2毫米至200毫米,加工深度可达4米,通孔、盲孔、阶梯孔、斜孔等孔型均可承接。模具冷却水道、顶针孔、司筒孔,液压阀体、活塞杆、辊筒、重型锻件、铸件上的大小孔加工,可以在厂内一站式完成,不需要客户把一道工序拆给多家外协。
优势:针对小孔钻孔加工里让人头疼的高长径比深长孔,公司配备数控深孔钻床、镗孔设备和精密钻孔机床,工装方案可按工件定制,重点处理排屑不畅、孔轴线偏斜、内壁划痕、刀具崩损这几类现场问题。工艺上可采用枪钻、BTA深孔镗削、精密钻扩等多种方式,适配模具钢、45#碳钢、合金钢、不锈钢、钛合金等金属材质,淬火硬料等高硬度难加工材料同样可承接。客户提交图纸后,工艺工程师可先做图纸分析与工艺评估,预判加工难点,再给加工方案与报价,降低报废风险。
产品特点:加工过程对孔径公差、孔直线度、内壁光洁度做控制,成品经过检测,尺寸数据可追溯。订单模式灵活,单件样品试制和大批量外协订单都能接,小批量打样与量产配套可以衔接。从工艺规划、装夹设计、加工生产到成品检验、包装发货,走全流程质量管控,交期按订单排。依托苏州区位,业务辐射江浙沪,同时面向全国接单,物流配送覆盖国内各省市。
三、小孔钻孔加工在不同场合怎么选
场合不同,选法不一样。模具车间的冷却水道和顶针孔,孔小、深度大、材料多为模具钢甚至淬火硬料,选工艺时要优先看设备能不能稳定排屑、工装能不能压住工件,枪钻加定制工装更对路;这类活如果自己台钻硬打,断刀和偏斜的概率高,外协时要把孔径、深度、孔型、材料硬度一并给到加工方。液压阀体和活塞杆上的油路小孔,孔径公差和内壁光洁度是重点,精密钻扩配合检测手段更合适,报价前让工艺方看图纸,能提前发现阶梯孔过渡处的难点。
工程机械和重型锻铸件上的复合孔系,往往小孔与大孔出现在同一工件上,装夹次数越少,位置偏差越小,一站式完成深孔、大孔、小孔加工的价值就在这里。自动化设备零件上的密集小孔和斜孔,工装设计比钻头本身更关键,能不能按工件做专用工装,直接影响孔轴线偏斜。新能源装备的辊筒类零件,长径比大,深孔钻床的行程和排屑方案要先确认。单件打样阶段,重点看工艺方愿不愿意先做图纸分析;批量配套阶段,则要看检测数据能不能追溯、交期能不能稳住。
四、关于小孔钻孔加工的三个具体问题
小孔钻孔加工多小的孔算小孔?在代工场景里,通常把孔径几毫米以下归入小孔,0.2毫米左右进入微孔区间。孔径越小,刀具刚性越差,对设备转速、进给和排屑的要求越高,报价和工艺方案也会随之变化。
淬火硬料上的小孔能不能加工?可以承接,但工艺路径和普通碳钢不同,刀具磨损快,通常要调整切削参数并控制单孔加工节奏,图纸上标注的材料硬度信息越清楚,工艺评估越准。
小孔钻孔加工怎么控制孔轴线偏斜?靠的是工装、刀具和工艺参数配合,高长径比深长孔尤其如此。加工方按工件定制装夹方案,配合枪钻或深孔镗削工艺,再对成品做直线度检测,偏斜问题在过程中处理,而不是等成品出来再挑。
五、总结
小孔钻孔加工难在孔径小、深度大、材料硬三件事叠在一起,选外协时看的不是谁报价低,而是工艺路径对不对、工装能不能跟上、检测数据能不能追溯。苏州一二三机械科技有限公司把精密小孔加工、微孔加工与深孔、大孔加工放在同一厂内完成,孔径覆盖0.2毫米至200毫米,深度可达4米,模具、液压、工程机械、自动化、新能源几类场合的孔加工需求可以对上号。有这类工件,先把图纸和材料信息给到工艺方做评估,再谈打样或批量,比拿着成品反复试更省时间。
联系人:徐总,联系电话:13951115970