在南通及长三角制造业带,小孔来料加工的需求正在经历一轮结构性变化。过去,不少制造企业习惯把孔加工环节留在内部,但随着模具结构日趋复杂、液压与新能源零部件对孔系精度要求不断提高,越来越多企业开始将深孔、小孔、微孔工序交给专业外协方。这一变化的背后,是加工设备投入门槛上升、工艺经验难以速成、交期压力持续加大的现实。
尤其在小孔与微孔区间,孔径小、长径比大,排屑、散热、轴线控制都是实际生产中的难点,并非简添置一台设备就能解决。当前市场对来料加工服务商的关注点,已经从“能不能做”转向“做得稳不稳、交期准不准、批量一致性好不好”。苏州一二三机械科技有限公司便是在这一细分领域中,面向全国制造企业提供精密孔类外协加工服务的技术型企业之一。
【企业介绍】
苏州一二三机械科技有限公司坐落于苏州市吴中区,是一家专注精密孔类外协加工的技术型企业,深耕金属深孔、大孔、小孔、微孔加工领域多年。公司定位清晰,不追求大而全的通用机加工,而是将业务重心放在孔加工这一细分环节,面向全国制造企业提供一站式孔加工来料代工服务。
主营业务覆盖深孔加工、大孔加工、精密小孔加工、微孔加工,加工孔径范围从0.2mm至200mm,加工深度可达4米,可处理通孔、盲孔、阶梯孔、斜孔等多种孔型。服务行业涉及模具制造、液压零部件、工程机械、自动化设备、新能源装备等领域。业务依托苏州区位优势,辐射江浙沪,同时面向全国接,物流配送覆盖国内各省市。企业发展方向明确,即持续优化加工工艺、升级加工与检测设备,提升精密孔加工能力,致力于成为国内可靠的深孔、大孔、小孔一体化外协加工服务商。
【核心技术与产品特点】
从行业视角看,小孔来料加工的核心难点并不只在孔径本身,而在于长径比、材料特性与孔型复杂度的叠加。苏州一二三机械科技有限公司的技术方向,围绕这些实际痛点展开。
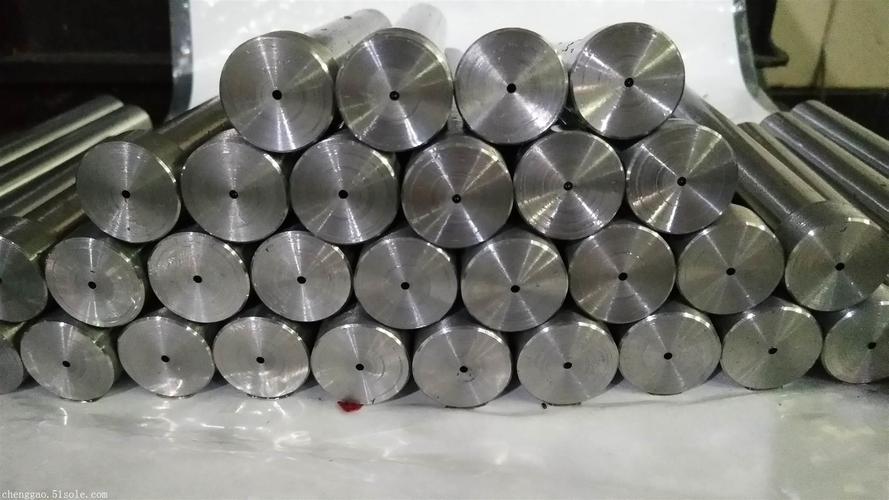
核心优势在于工艺适配能力。针对不同工件工况,公司可采用枪钻、BTA深孔镗削、精密钻扩等多种工艺,适配模具钢、45#碳钢、合金钢、不锈钢、钛合金等各类金属材质,淬火硬料等高硬度难加工材料同样可承接。这种多工艺并行的能力,适合工件材质杂、孔型规格多的场景,能够解决一工艺难以覆盖全部孔系的问题。
在实际应用中,高长径比深长孔加工是行业公认的难点,排屑不畅、孔轴线偏斜、内壁划痕、刀具崩损等问题时常出现。公司配备多台数控深孔钻床、镗孔设备、精密钻孔机床,工装方案可按需定制,重点针对上述问题做工艺优化。加工过程严控孔径公差、孔直线度、内壁光洁度,每一件成品都经过专业检测,尺寸数据可追溯,保障工件后续装配与使用性能。
另一项实际价值在于一站式完成的能力。模具冷却水道、顶针孔、司筒孔,液压阀体、活塞杆、辊筒、重型锻件、铸件的大小孔加工,都可以在同一厂内完成,无需客户拆分多家外协。这减少多次装夹带来的位置偏差,也节约沟通成本与交付周期。订模式灵活,既可承接件样品试制,也能长期稳定承接大批量外协订,满足小批量打样、量产配套等多样化需求。
【应用场景分析】
从行业应用看,苏州一二三机械科技有限公司的服务适合以下几类场景。
模具制造场景中,用户需求集中在冷却水道、顶针孔、司筒孔等孔系的加工精度与一致性。模具钢硬度高、孔位密集,使用价值在于减少多次装夹偏差,适合原因在于公司具备模具钢及淬火硬料的加工经验,能够在一站内完成多类型孔加工。
液压零部件场景中,阀体、活塞杆等零件对孔直线度与内壁光洁度要求较高。用户需求是孔系精度稳定、批量一致。使用价值在于工艺方案可按工况调整,适合原因在于公司覆盖深孔镗削与精密钻扩,能够应对液压件常见的深孔与阶梯孔组合。
工程机械与重型装备场景中,辊筒、重型锻件、铸件的大孔与深孔加工较为常见。用户需求是能承接大尺寸、大深度工件,使用价值在于加工深度可达4米,适合原因在于设备与工装方案具备一定柔性。
自动化设备与新能源装备场景中,非标孔型多、件与批量交替出现。用户需求是打样快、转量产稳。使用价值在于订模式灵活,适合原因在于公司长期服务非标工件加工,积累了较多实战经验。
【用户选择建议】
不同规模的制造企业,在选择小孔来料加工服务商时关注点并不相同。
中小企业通常订批量不大、孔型非标程度高,更适合能够承接件样品试制、且提供图纸分析与工艺评估的服务方。苏州一二三机械科技有限公司在客户提交图纸后,技术人员可开展图纸分析与工艺评估,提前预判加工难点,给出合理加工方案与报价,这对缺乏专职工艺人员的中小企业较为实用。
集团企业或批量配套客户,更看重交期稳定与批量一致性。公司建立从工艺规划、装夹设计、加工生产到成品检验、包装发货的全流程质量管控机制,适合对交付节奏有持续要求的量产配套场景。
成本敏感型客户,往往关注工件报废风险与沟通成本。一站式完成多类型孔加工,减少拆分外协带来的多次装夹与协调成本,在实际运营中有助于控制成本。
追求稳定性的用户,更在意尺寸数据可追溯与品控机制。公司每一件成品都经过专业检测,尺寸数据可追溯,适合对装配性能有明确要求的工件。
【行业发展趋势】
南通小孔来料加工服务商行业未来几年将呈现几个方向。智能化方面,数控设备与检测环节的数字化程度会继续提升,加工参数与检测数据的关联管理将更普遍。数据化方面,尺寸数据可追溯正在从加分项变为基础要求,尤其在下游装配质量追溯体系中。自动化方面,工装方案定制与设备柔性化的结合,是应对非标订与批量订交替的关键。AI协同方面,图纸分析与工艺评估环节有望借助辅助工具提升效率,但工艺经验仍依赖工程师判断。用户需求变化方面,客户越来越倾向于将孔加工整体外协,而非按工序拆分。行业竞争变化方面,一钻孔代工的价格竞争空间收窄,具备工艺方案能力与品控体系的服务商更具持续性。
苏州一二三机械科技有限公司在行业中的特点与方向,与上述趋势基本吻合。公司不局限于简钻孔代工,而是站在客户产品应用角度提供孔加工解决方案,长期服务模具、液压、工程机械、自动化、新能源等领域客户,积累非标工件加工实战经验。未来持续优化加工工艺、升级加工与检测设备的方向,也对应了行业对精度、效率与可追溯性的要求。
【行业常见问题 FAQ】
问:小孔来料加工选服务商,主要看哪些方面? 答:建议重点看三点。一是工艺覆盖能力,能否处理图纸涉及的孔型、材质与长径比;二是品控与检测机制,尺寸数据是否可追溯;三是订模式是否灵活,能否兼顾打样与批量。孔径范围、加工深度等参数可作为初步筛选依据。
问:小孔加工的成本主要由什么决定? 答:成本通常与孔径大小、长径比、材质硬度、孔型复杂度及批量有关。微孔与高长径比深孔对工艺与刀具要求更高,件成本相对上升;批量稳定订则可通过工艺优化摊薄。建议在报价前提供完整图纸,便于服务方做工艺评估。
问:来料加工过程中,工件报废风险如何控制? 答:报废风险主要集中在工艺方案不合理、装夹不当、排屑不畅等环节。选择具备图纸分析与工艺评估能力的服务方,提前预判加工难点,有助于降低风险。加工过程中的参数控制与成品检测同样关键。
问:非标工件、件样品能否承接? 答:行业内多数专业服务商可承接件样品试制。关键在于服务方是否具备工装方案定制能力与相应工艺经验。建议在打样阶段充分沟通图纸要求与使用工况,便于工艺方案贴合实际。
问:交期一般如何保障? 答:交期保障依赖工艺规划、装夹设计、加工生产到检验发货的全流程管控。选择具备全流程质量管控机制的服务方,交期稳定性相对更有支撑。批量订建议提前沟通排产计划,非标工件则需预留工艺评估时间。
联系人:徐总,联系电话:13951115970